- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
Дали валавниците со ленти со PV може да ја обезбедат прецизноста и продуктивноста потребни за производство на соларна енергија од следната генерација
Резиме на написот:Како што фотоволтаичната технологија се движи кон потенки, поефикасни ќелии и помала потрошувачка на материјал, на производителите им треба сè попрецизна опрема за производство на проводна лента.PV лента тркалање мелнициодГРМсе дизајнирани да ја трансформираат бакарната жица без кислород во високопрецизна фотоволтаична лента со контролирана дебелина, ширина, квалитет на површината и стабилност на производството. Овој водич објаснува како функционира технологијата, нејзините спецификации, апликации, клучните предности и што треба да имаат предвид производителите при изборот на валавница за производство на PV ленти.
Содржина
- Зошто валавниците со ленти за PV се важни за производството на соларна енергија?
- Како функционираат валавниците со PV лента?
- Кои спецификации ја дефинираат високопрецизната фабрика за тркалање со ленти за PV?
- Кои се главните предности на валавниците за PV лента?
- Каде се користат валавниците со ленти за PV?
- Кои изборни конфигурации можат да го подобрат производството?
- Како производителите треба да ја изберат вистинската фабрика за тркалање со ленти за PV?
- Зошто ултра-тенка PV лента станува поважна?
- Најчесто поставувани прашања за PV лента тркалање мелници
- Заклучок
Зошто валавниците со ленти за PV се важни за производството на соларна енергија?
Во фотоволтаичниот модул, лентата не е само метална лента. Служи како електричен проводник кој помага при поврзување на соларни ќелии и собирање струја. Следствено, конзистентноста на димензиите, квалитетот на површината, механичката доверливост и стабилноста на процесот може директно да влијаат на перформансите на производството надолу.
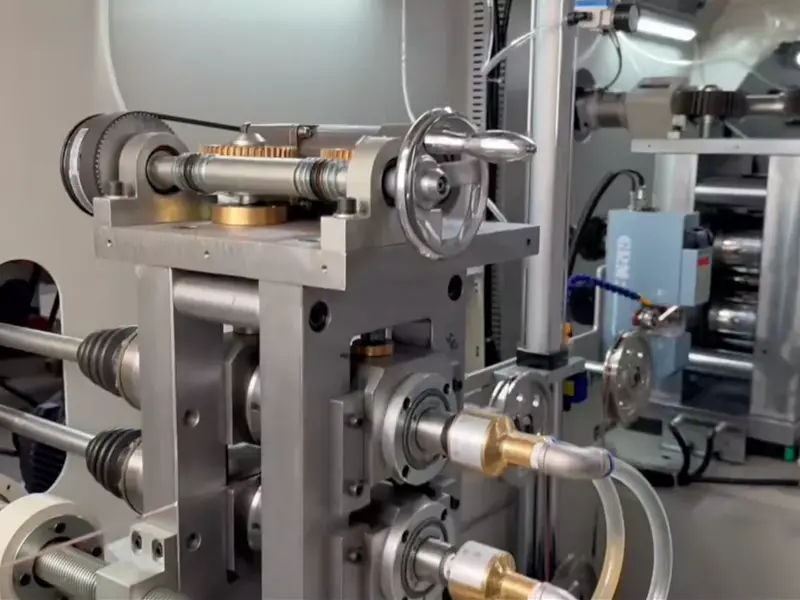
Тркалање на ГРМPV лента тркалање мелницисе специјално развиени за фотоволтаични апликации. Опремата прецизно ја превртува бакарната жица без кислород во ултра тенка рамна лента погодна за интерконекција на PV, собирници и апликации за соларни модули со висока ефикасност.
Според спецификациите на производите на GRM, системот е дизајниран за максимална брзина на линијата од120 m/min, додека толеранцијата на дебелина може да достигне±0,004 mm. Овие способности го прават прецизното тркалање особено вредно кога на производителите им се потребни повторливи димензии на ленти за долги производни циклуси.
За купувачите кои оценуваат аПВ лента валавница, затоа клучното внимание треба да биде повеќе од номиналната брзина на производство. Целосниот процес мора да обезбеди стабилна димензионална контрола, соодветно ракување со материјалот, сигурно прилагодување и флексибилност што ја бараат современите спецификации на PV ленти.
Како функционираат валавниците со PV лента?
Основниот принцип на производство се заснова на контролирана метална деформација. Бакарна жица без кислород влегува во системот за тркалање и поминува низ прецизно конфигурирани ролни. Прогресивното намалување ја менува тркалезната жица во рамна лента со потребната ширина и дебелина.
Типичен производствен процес може да се разбере низ следните фази:
- Материјално хранење:Бакарна жица без кислород постојано се доставува до делот за тркалање.
- Прецизно намалување:Ролните постепено го намалуваат пресекот на материјалот додека ја контролираат деформацијата.
- Ширина и дебелина на формирање:Конфигурацијата на ролна ја одредува конечната геометрија на лентата.
- Контрола на димензии:Дебелината и ширината се следат и се прилагодуваат според барањата за производство.
- Површинска инспекција:Завршената лента може да се провери за дефекти на површината и квалитет на рабовите.
- Низводно обработка:Во зависност од производната линија, лентата може да продолжи со дополнителен третман или процеси на калај-обложување.
Овој контролиран процес е особено важен за тенки ленти бидејќи малите димензионални отстапувања можат да станат позначајни како што се намалува дебелината на материјалот.
Кои спецификации ја дефинираат високопрецизната фабрика за тркалање со ленти за PV?
Кога се споредува опремата од различни производители, купувачите треба заедно да ја испитаат компатибилноста на материјалот, димензионалниот опсег, толеранцијата, брзината на производство и флексибилноста на процесот наместо да се фокусираат само на една спецификација.
| Параметар | Спецификација за тркалање со панделка на GRM PV | Производно значење |
|---|---|---|
| Дојдовен материјал | Бакарна жица без кислород | Погоден за прецизно производство на проводни ленти |
| Влезен дијаметар | φ2,6–φ3,5 mm | Го дефинира компатибилниот опсег на дојдовна жица |
| Ширина на лента | 3-8 мм | Поддржува повеќе спецификации на PV ленти |
| Опсег на дебелина | 0,05-0,45 мм | Поддржува апликации со тенки и ултра тенки ленти |
| Толеранција на дебелина | ±0,004 mm | Помага во одржување на димензионална конзистентност |
| Толеранција на ширина | ±0,03 mm | Поддржува стабилна геометрија на лента |
| Сооднос ширина/дебелина | ≤160 | Обезбедува референца за геометријата на лентата |
| Максимална брзина на линијата | 120 m/min | Поддржува производство со висока пропусност |
Овие спецификации покажуваат зошто прецизното инженерство е важно во производството на фотоволтаични ленти. Машината мора да одржува димензионална стабилност додека работи со комерцијално корисни брзини, особено кога се произведуваат тенки проводни ленти за модерни PV модули.
Кои се главните предности на валавниците за PV лента?
1. Високопрецизно тркалање
Прецизното тркалање им помага на производителите да постигнат тесни толеранции за дебелина и ширина. GRM одредува толеранција на дебелина од ±0,004 mm, поддржувајќи апликации каде што е суштинска конзистентна геометрија на лентата.
2. Стабилен квалитет на површината и рабовите
Стабилните услови на тркалање можат да помогнат да се создадат униформни површини и контролирани рабови. Ова е важно затоа што бруси, неправилни рабови или неконзистентни површини може да создадат предизвици за време на последователната обработка и меѓусебното поврзување на клетките.
3. Спецификации за флексибилни производи
Со одреден опсег на ширина на лента од 3–8 mm и опсег на дебелина од 0,05–0,45 mm, опремата обезбедува релативно широк процесен прозорец за различни барања за фотоволтаични ленти.
4. Висока производна ефикасност
Максималната брзина на линијата од 120 m/min им дава на производителите потенцијал да го зголемат излезот додека одржуваат континуиран процес на тркалање. Повисоката продуктивност може да помогне да се намалат трошоците за опрема и работна сила наменети за секоја единица лента.
5. Потенцијал за дигитална надградба
Системот на GRM вклучува резервирани интерфејси за сензори и контролни системи. Ова обезбедува основа за интегрирање на технологии за мерење, следење и автоматизација како што се развиваат барањата за производство.
Каде се користат валавниците со ленти за PV?
Примарната примена е производство на проводна лента што се користи во производството на фотоволтаици. Во зависност од завршената спецификација, процесот на тркалање може да поддржи неколку важни апликации:
- Лента за интерконекција на PV:Се користи за електрично поврзување помеѓу соларни ќелии.
- Автобуска лента:Се користи како спроводник за собирање струја во структурите на PV модули.
- Ултра тенка бакарна лента:Дизајниран за апликации со фотоволтаични модули со висока ефикасност каде што димензиите на материјалот бараат блиска контрола.
- Линии за производство на соларни ленти:Може да се интегрира со друга опрема за да се создаде поцелосен процес на производство на PV ленти.
Производителите исто така може да ја комбинираат технологијата на тркалање со низводно калај-обложување или други чекори на обработка во зависност од бараниот производ на лента и производната конфигурација.
Кои изборни конфигурации можат да го подобрат производството?
Современото производство на PV ленти сè повеќе бара повеќе од механичко тркалање. Мерењето, автоматизацијата, инспекцијата и интеграцијата на процесите може да им помогнат на производителите да постигнат подобра контрола врз квалитетот на производството.
| Изборна конфигурација | Потенцијална функција |
|---|---|
| Систем за автоматско мерење на дебелина | Обезбедува онлајн следење на дебелината за контрола на процесот |
| Серво автоматско прилагодување систем | Поддржува автоматско прилагодување на процесот |
| Онлајн површинска инспекција | Помага да се идентификуваат производните дефекти поврзани со површината |
| Прилагоден дизајн на Roll Pass | Дозволува конфигурациите на ролни да одговараат на специфичните барања за лента |
| Интеграција на процесот на обложување со калај | Поддржува интеграција со процесите на обложување со лента со низводно |
За производителите кои планираат долгорочно проширување на производството, овие опции можат да бидат особено корисни бидејќи обезбедуваат дополнителни способности за контрола на процесот без промена на основниот принцип на тркалање.
Како производителите треба да ја изберат вистинската фабрика за тркалање со ленти за PV?
Изборот на машина треба да започне со спецификацијата на целната лента наместо едноставно да се споредуваат цените на машината. Практичната евалуација на купувањето треба да земе предвид:
- Дојдовен материјал:Потврдете дека мелницата е компатибилна со потребниот бакарен материјал и влезен дијаметар.
- Целни димензии:Потврдете ја потребната ширина и дебелина на лентата во однос на опсегот на работа на машината.
- Барања за толеранција:Оценете ги толеранциите на дебелината и ширината врз основа на потребите за производство на PV надолу.
- Производствен капацитет:Споредете ја максималната брзина на линијата со реалниот планиран обем на производство.
- Автоматизација:Определете дали се неопходни автоматско мерење и серво прилагодување.
- Инспекција:Размислете за онлајн инспекција на површината кога барањата за квалитет на производот се строги.
- Идно проширување:Изберете опрема што може да ги задоволи еволуирачките барања за ултра-тенка лента.
- Способност на добавувачот:Оценете ја техничката поддршка, можностите за прилагодување, пуштањето во работа, резервните делови и услугата по продажбата.
За меѓународни купувачи кои бараат аКинески производител, овие критериуми се особено важни бидејќи вистинскиот добавувач треба да биде способен да разговара за целосните барања за производство наместо едноставно да снабдува самостојна машина.
Зошто ултра-тенка PV лента станува поважна?
Фотоволтаичната индустрија продолжува да се стреми кон поголема ефикасност на конверзија и помала потрошувачка на материјали. Како резултат на тоа, производството на потенки проводни ленти стана важна насока за технологијата на производство на PV.
Производството на потенка лента создава построги барања за точност на тркалање и стабилност на димензиите. Колку е помала конечната дебелина, толку повнимателно производителите треба да ја контролираат конфигурацијата на ролната, деформацијата на материјалот, затегнатоста, состојбата на површината и параметрите на процесот.
Наведениот опсег на дебелина на GRM од0,05-0,45 ммја позиционира својата опрема за тркалање на PV ленти за апликации кои бараат тенка и ултра-тенка бакарна лента. Интелигентните интерфејси на машината и опционалните можности за автоматско мерење, исто така, можат да обезбедат основа за идната автоматизација на процесите.
За производителите кои планираат да го надградат својот капацитет за производство на соларни ленти, изборот на прецизен систем за тркалање со доволна флексибилност на процесот може да биде стратешка инвестиција наместо едноставно купување капацитет.
Најчесто поставувани прашања за PV лента тркалање мелници
Каков материјал се обработува со валавница за ленти со PV?
Фабриките за тркалање PV Ribbon на GRM се главно дизајнирани за обработка на бакарна жица без кислород и прецизни спроводливи бакарни материјали што се користат во производството на фотоволтаични ленти.
Која дебелина може да произведе GRM PV Ribbon Rolling Mill?
Наведениот опсег на дебелина на завршената лента е 0,05–0,45 mm, во зависност од барањата за производство и конфигурацијата на процесот.
Која е максималната брзина на линијата?
Максималната наведена брзина на линијата е 120 m/min, обезбедувајќи производствена способност со висок пропус за производство на фотоволтаични ленти.
Може ли мелницата да произведе ултра тенка PV лента?
Да. Системот е дизајниран за високопрецизно тркалање на тенки ленти и поддржува опсег на дебелина до 0,05 mm, додека неговиот дизајн ги зема предвид и идните барања за потенки фотоволтаични апликации.
Дали може да се приспособат валавниците со ленти за PV?
ГРМ нуди опционални конфигурации, вклучително и приспособен дизајн на ролна пропусница, автоматско мерење на дебелина, серво автоматско прилагодување, онлајн проверка на површината и интеграција на процесот на обложување со калај. Соодветната конфигурација може да се избере според барањата за производство на купувачот.
Заклучок
PV лента тркалање мелницисе суштинска опрема за производителите кои бараат точно, стабилно и ефикасно производство на фотоволтаична проводна лента. Со максимална брзина на линијата од 120 m/min, толеранција на дебелина од ±0,004 mm, опсег на дебелина од 0,05–0,45 mm и опционални технологии за автоматизација и проверка, решението на GRM е дизајнирано околу прецизните барања на модерното производство на соларни ленти. Ако оценувате доверлив добавувач во Кина или планирате нова линија за производство на PV ленти,контактирајте со насда разговарате за вашиот материјал, димензиите на лентата, производствениот капацитет и приспособените барања за опрема со техничкиот тим на GRM.